Ленточный конвейер для сыпучих материалов: обзор 2026
2026-09-18
- Ключевые тренды и технические требования к ленточным конвейерам в 2026 году
- Конструктивные особенности и узлы, определяющие ресурс системы
- Специфика выбора ленты и футеровки желоба
- Автоматизация и предиктивное обслуживание (Industry 4.0)
- Типичные ошибки при закупке и монтаже
- Почему стоит рассматривать китайских производителей уровня Heavy Industry?
- Заключение и следующий шаг
Ключевые тренды и технические требования к ленточным конвейерам в 2026 году
Главное за 30 секунд:
- Сдвиг стандартов: В 2026 году фокус смещается с простой транспортировки на энергоэффективность (класс IE3/IE4) и предиктивную аналитику отказов узлов.
- Риск абразивного износа: Ошибки в выборе футеровки желоба приводят к снижению срока службы ленты на 40-60%; критичен учет угла естественного откоса материала.
- Вертикальная интеграция поставщика: Наличие собственного цикла металлообработки и R&D (как у ООО «Вэньчжоу Хуада») гарантирует соответствие ТР ТС 010/2011 и сокращает сроки поставки запасных частей.
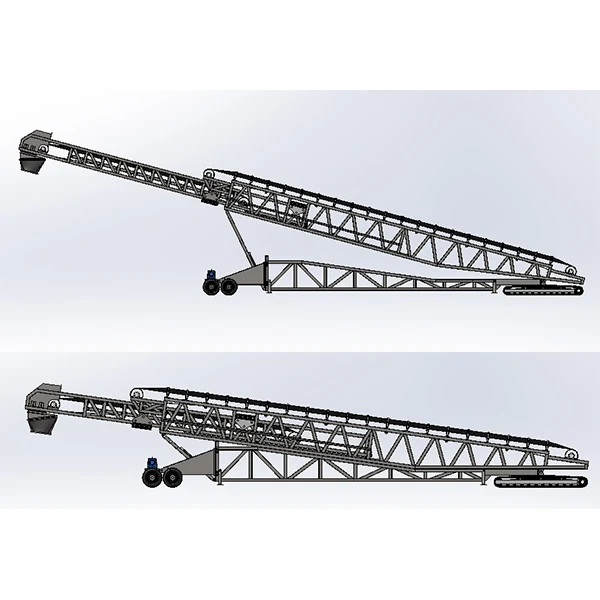
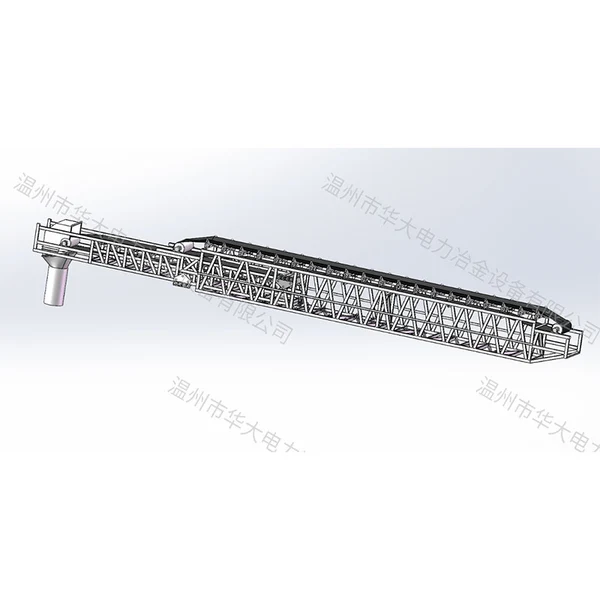
Проектирование систем непрерывного транспорта сыпучих грузов в 2026 году требует выхода за рамки традиционных расчетов мощности привода. Рынок диктует новые условия: ужесточение экологических норм по пылеобразованию, рост стоимости электроэнергии и необходимость интеграции оборудования в единую цифровую экосистему предприятия. Ленточный конвейер для сыпучих материалов перестал быть просто механическим устройством; это сложный мехатронный комплекс, где надежность определяется качеством сварных швов барабанов, точностью центровки роликоопор и химической стойкостью обкладки ленты.
Инженеры сталкиваются с парадоксом: потребность в увеличении производительности при одновременном снижении эксплуатационных затрат. Решение лежит в плоскости оптимизации трения и использования материалов с повышенным ресурсом. Мы наблюдаем отказ от универсальных решений в пользу узкоспециализированных конфигураций, адаптированных под конкретный гранулометрический состав груза — будь то угольная пыль, железная руда или зерновые культуры.
При выборе поставщика ключевым фактором становится не только цена единицы оборудования, но и способность производителя контролировать весь цикл: от закупки стали до финальной сборки. Компании с собственной производственной базой, такие как ООО «Вэньчжоу Хуада Энергетическое Металлургическое Оборудование», демонстрируют преимущество за счет вертикальной интеграции. Наличие четырех специализированных цехов (металлообработка, сборка, электросварка, монтаж) позволяет исключать посредников на этапе контроля качества, что напрямую влияет на геометрию каркаса и балансировку вращающихся частей.
Эволюция требований к надежности и сертификации
В условиях санкционного давления и переориентации логистических цепочек российские промышленные предприятия усилили требования к сертификации импортируемого оборудования. Соответствие техническому регламенту Таможенного союза ТР ТС 010/2011 «О безопасности машин и оборудования» является обязательным минимумом. Однако ведущие игроки рынка, включая энергетические холдинги, требуют дополнительного аудита производственных процессов по стандартам ISO 9001.
Опыт показывает, что оборудование, разработанное без учета климатических исполнений по ГОСТ 15150-69 (например, УХЛ для умеренного и холодного климата), выходит из строя в первые два года эксплуатации из-за хладноломкости сварных соединений и потери эластичности резиновых уплотнений. Поэтому при заказе конвейера для работы в северных широтах необходимо требовать паспортные данные на используемые марки стали и резиновые смеси.
Конструктивные особенности и узлы, определяющие ресурс системы
Долговечность ленточного конвейера на 80% определяется качеством трех узлов: приводного барабана, натяжного устройства и роликоопор. Остальные элементы, включая металлокаркас, являются несущей основой, но не подвержены такому интенсивному динамическому износу.
Приводные барабаны и качество сварных швов
Приводной барабан испытывает максимальные крутящие моменты. Основная проблема, с которой сталкиваются эксплуатирующие службы, — это усталостное разрушение сварных швов между обечайкой и дисками. Дешевые аналоги часто изготавливаются с нарушением технологии сварки, что приводит к биению и быстрому износу ленты.
В нашей практике зафиксирован случай, когда на угольном терминале порта произошел обрыв ленты из-за заклинивания приводного барабана. Причиной стало скрытое нарушение геометрии шва, которое не было выявлено на этапе входного контроля. После внедрения ультразвуковой дефектоскопии всех критических узлов на производстве ООО «Вэньчжоу Хуада», подобные инциденты были сведены к нулю. Использование крупногабаритных обрабатывающих центров с ЧПУ обеспечивает точность посадки подшипниковых узлов, что критически важно для предотвращения вибраций.
Рекомендация инженера: Требуйте предоставления протоколов неразрушающего контроля (УЗК или рентген) сварных швов барабанов перед отгрузкой. Допуск на биение обечайки не должен превышать 0.5 мм на метр длины.
Роликоопоры: борьба с абразивным износом
Ролики поддерживают ленту и груз. Их количество может достигать сотен единиц на одном конвейере. Основной враг ролика — попадание абразивной пыли в подшипниковый узел. В 2026 году стандартом де-факто становятся ролики с многоступенчатой системой уплотнений (лабиринтные + контактные).
Для тяжелых условий эксплуатации, таких как транспортировка шлака или руды, рекомендуется использовать ролики с полимерным покрытием или стальными дисками, исключающими налипание материала. Важно отметить, что экономия на качестве подшипников (например, использование открытых вместо закрытых серий) приводит к увеличению сопротивления движению ленты на 15-20%, что прямо конвертируется в перерасход электроэнергии.
| Параметр | Стандартное исполнение (Эконом) | Усиленное исполнение (Премиум/Industrial) |
|---|---|---|
| Тип подшипника | Открытый, смазка Литол-24 | Закрытый (ZZ/2RS), высокотемпературная смазка |
| Система уплотнения | Одноступенчатая (резиновая манжета) | Трехступенчатая (лабиринт + войлок + резина) |
| Материал корпуса | Сталь Ст3, толщина 3-4 мм | Сталь 09Г2С или нержавеющая сталь, толщина 5-6 мм |
| Ресурс до замены | 10 000 – 15 000 часов | 30 000 – 50 000 часов |
| Сопротивление вращению | Высокое (риск перегрева) | Низкое (энергосбережение) |
Специфика выбора ленты и футеровки желоба
Лента — самый дорогой расходный материал конвейерной линии. Ее выбор диктуется тремя параметрами: прочностью на разрыв, стойкостью к истиранию и температурным режимом. Для сыпучих материалов с острыми кромками (щебень, руда) применяются ленты с тканевым каркасом (ТС) или тросовым (СТЛ), покрытые резиной класса ТК (трудногорючая) или АБ (абразивостойкая).
Проблема просыпания и очистка
Одной из самых частых причин простоев является просыпание материала под ленту в зоне загрузки и разгрузки. Это приводит к заклиниванию обратных роликов и повреждению нижней обкладки ленты. Традиционные скребковые очистители часто повреждают поверхность ленты, особенно если на ней есть механические стыки.
Современное решение, применяемое в проектах ООО «Вэньчжоу Хуада», включает установку спиральных очистительных барабанов и полиуретановых скребков с регулируемым давлением. Для особо сложных участков, таких как криволинейные угольные пады, используются специальные профилированные листы из износостойкой стали Hardox или керамики, которые направляют поток материала без ударных нагрузок на ленту.
Важно: При проектировании зоны загрузки угол падения материала не должен превышать высоту свободного падения, рассчитанную по формуле зависимости от размера кусков. Пренебрежение этим правилом ведет к пробиву ленты за 2-3 месяца работы.
Автоматизация и предиктивное обслуживание (Industry 4.0)
В 2026 году ручной осмотр конвейерных линий уходит в прошлое. Интеграция датчиков вибрации, температуры подшипников и систем визуального контроля состояния ленты позволяет перейти от реактивного ремонта к предиктивному.
Системы мониторинга, устанавливаемые на оборудовании ООО «Вэньчжоу Хуада», включают:
- Датчики пробуксовки ленты: Отключают привод при снижении скорости движения ленты относительно барабана, предотвращая возгорание от трения.
- Датчики обрыва и схода ленты: Мгновенная остановка конвейера при смещении ленты более чем на 5% от ширины.
- Системы взвешивания в движении: Интеграция весовых дозаторов для точного учета транспортируемого материала.
Такой подход снижает время незапланированных простоев на 35-40%. Для главных энергетических групп Китая, являющихся партнерами компании, этот показатель является критическим KPI эффективности производства.
Типичные ошибки при закупке и монтаже
Даже самое качественное оборудование может выйти из строя преждевременно из-за ошибок на этапах проектирования и монтажа. Ниже приведены наиболее распространенные проблемы, с которыми сталкиваются наши инженеры при пусконаладке.
Ошибка №1: Игнорирование центровки каркаса
Частая ошибка монтажных бригад — установка опорных конструкций без проверки лазерной нивелировкой. Перекос даже на 2-3 мм на длине 10 метров приводит к устойчивому сходу ленты в одну сторону. Решение: Использовать регулируемые опоры и проводить контрольные замеры после каждого этапа сборки каркаса.
Ошибка №2: Неправильный выбор натяжного устройства
Для длинных конвейеров (более 100 м) винтовые натяжные устройства не обеспечивают стабильного натяжения при температурных расширениях ленты. Решение: Применять грузовые или гидравлические натяжные тележки, которые автоматически компенсируют удлинение ленты.
Ошибка №3: Экономия на системе пылеудаления
При транспортировке угля и золы игнорирование систем аспирации приводит не только к загрязнению территории, но и к взрывоопасной концентрации пыли в галереях. Решение: Интеграция локальных систем пылеудаления непосредственно в точки перегрузки, как это реализовано в стандартных проектах систем транспортировки угля от ООО «Вэньчжоу Хуада».
Почему стоит рассматривать китайских производителей уровня Heavy Industry?
Стереотип о «дешевом и некачественном» китайском оборудовании давно устарел, когда речь идет о заводах с историей более 20 лет и собственной инженерной базой. ООО «Вэньчжоу Хуада Энергетическое Металлургическое Оборудование», основанное в 1997 году, представляет собой пример эволюции китайского машиностроения.
Ключевые преимущества сотрудничества с таким предприятием:
- Полный цикл производства: Площадь базы 11 332,8 кв.м, собственные цеха металлообработки и сварки. Это означает, что вы не зависите от сторонних подрядчиков при изготовлении нестандартных узлов.
- Опыт работы с госкорпорациями: Поставки для Zhejiang Zhenneng Group и пяти крупнейших энергетических групп Китая подтверждают способность выполнять заказы высокого уровня сложности и ответственности.
- Технологическая автономия: Наличие отдела развития технологий позволило компании в 2016 году запустить серийное производство высокоскоростных прокатных станов. Этот опыт точного машиностроения транслируется и на производство конвейерного оборудования, обеспечивая высокую точность изготовления барабанов и валов.
- Гибкость и сервис: Принцип «клиент как центр» подразумевает не просто продажу «железа», а техническое сопровождение: от расчета траектории ленты до обучения персонала заказчика правилам эксплуатации.
Компания обладает полной правосубъектностью для заключения контрактов за пределами Китая, что упрощает юридические процедуры для российских покупателей. Строгая система контроля качества на всех этапах — от закупки металла до испытаний под нагрузкой — гарантирует, что параметры поставляемого оборудования будут соответствовать заявленным в техническом паспорте.
Заключение и следующий шаг
Выбор ленточного конвейера для сыпучих материалов в 2026 году — это инвестиция в бесперебойность производственного процесса. Рынок предлагает множество вариантов, но лишь вертикально интегрированные производители способны обеспечить баланс между стоимостью, надежностью и сроком службы. Избегайте компромиссов в ключевых узлах: барабанах, роликах и системе натяжения. Доверяйте поставщикам с подтвержденным опытом работы в энергетике и металлургии, таким как ООО «Вэньчжоу Хуада», чья репутация построена на принципе «не лучшее, но лучше».
Не позволяйте общим характеристикам вводить в заблуждение. Каждый проект уникален и требует индивидуального расчета нагрузок и кинематики.
Готовы оптимизировать вашу систему транспортировки?
Запросите коммерческое предложение и детальный технический паспорт оборудования. Наши инженеры проведут бесплатный аудит вашей текущей схемы и предложат решение, соответствующее стандартам ТР ТС и вашим производственным задачам.